Гулькевичи, Комсомольская улица, 104
Офис закрыт. Перед приездом звоните +7 931 105-63-33!
gulkevichi@atlas-stroi.ru
Точная экспертиза — надёжный результат
+7 931 105-63-33
Пн-Пт 09-18 Сб-Вс вых.
Заказать звонок
Меню
Рассчитайте стоимость онлайнВопросы?

Магнитопорошковая дефектоскопия металлоконструкций в Гулькевичах

Магнитопорошковая дефектоскопия в Гулькевичах от 1556 руб. Выявляем трещины и дефекты металла. Опыт от 10 лет. Заявки: gulkevichi@atlas-stroi.ru Виктору Ивановичу

15 лет опыта

3500+ выполненных проектов

98% заключений без доработок

Магнитопорошковая дефектоскопия в Гулькевичах

Компания ЭкспертизаРоссия выполняет магнитопорошковую дефектоскопию деталей, металлоконструкций и сварных соединений. Метод относится к неразрушающему контролю и позволяет обнаруживать поверхностные и подповерхностные дефекты без повреждения изделия. В Гулькевичах проводим обследования на строительных площадках, производственных предприятиях, объектах энергетики, транспорта и нефтегазовой отрасли. Компания работает с 2013 года, а опыт каждого специалиста составляет не менее 10 лет.

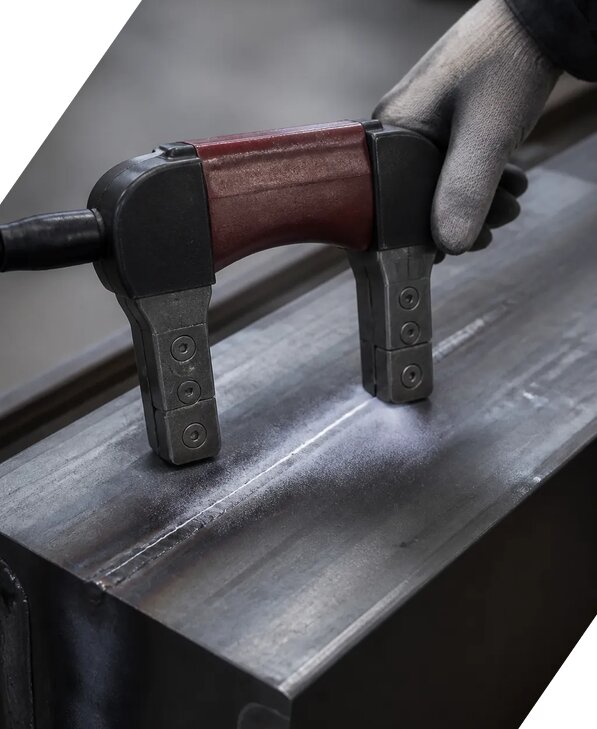
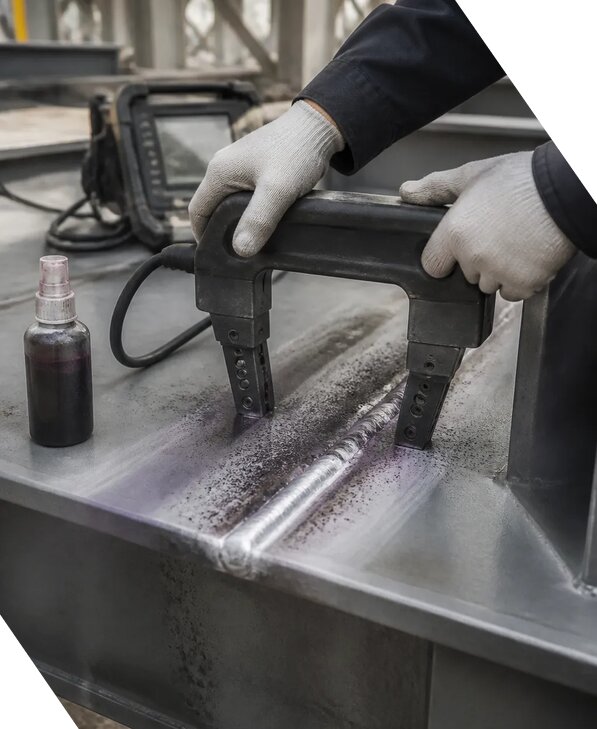
Магнито порошковая дефектоскопия основана на намагничивании контролируемого участка. Если в металле присутствует трещина, закат, непровар, расслоение или другая неоднородность, магнитное поле искажается. Нанесенный магнитный порошок скапливается в зоне утечки поля и формирует видимый индикатор. Такой принцип метода дает возможность точно определить расположение дефекта и оценить его протяженность.

Магнитопорошковый метод НК применяют для ферромагнитных сталей и сплавов. Он особенно эффективен при проверке ответственных элементов, где важны надежность, скорость и документированное подтверждение качества. МПД магнитопорошковая дефектоскопия востребована при приемочном контроле, обследовании после ремонта, техническом диагностировании и оценке состояния конструкций в процессе эксплуатации.

  • магнитно порошковая дефектоскопия сварных швов и зон термического влияния
  • магнитная дефектоскопия металлов, валов, осей, корпусов и крепежных деталей
  • магнитопорошковый контроль сварных соединений после изготовления или восстановления
  • поиск поверхностных трещин, непроваров, пор, подрезов и усталостных повреждений

Перед началом работ специалисты изучают документацию, определяют материал, форму детали и доступность контролируемых поверхностей. При необходимости выполняются очистка от загрязнений, удаление покрытия и предварительный визуально измерительный контроль. После этого выбирается способ намагничивания, направление поля, вид суспензии или сухого порошка. Для сложных участков используют индукционную дефектоскопию и несколько направлений контроля.

Магнитопорошковый контроль метод позволяет выявлять дефекты, которые могут быть незаметны при обычном осмотре. Результаты фиксируются в журнале и заключении с указанием объекта, зоны проверки, примененного оборудования, выявленных показаний и выводов о соответствии требованиям нормативной документации. Стоимость услуги составляет от 1556 руб/м² и зависит от площади, количества элементов, условий доступа и срочности.

Магнитопорошковая дефектоскопия в Гулькевичах от 1556 р. | ЭкспертизаРоссия

Порядок проведения и преимущества метода

Магнитопорошковая дефектоскопия МПД выполняется подготовленным дефектоскопистом с применением поверенного оборудования. Сначала поверхность очищают и размечают, затем изделие намагничивают постоянным или переменным током. На участок наносят магнитную суспензию либо сухой порошок, после чего специалист анализирует образовавшиеся скопления частиц. Линейный четкий рисунок обычно указывает на трещину или несплошность, а форма и интенсивность индикации помогают определить значимость показания.

После завершения контроля изделие размагничивают, удаляют остатки состава и при необходимости восстанавливают защитное покрытие. Заказчик получает техническое заключение, протокол и фотофиксацию характерных индикаций. При заказе услуги под ключ действует скидка от 16 процентов. Мы работаем Пн-Пт 09-18 Сб-Вс вых., выезд выполняем в вашем городе и в Краснодарском крае. Для консультации звоните по телефону +7 931 105-63-33, обращение принимает Виктор Иванович.

Магнитопорошковый метод неразрушающего контроля выбирают, когда требуется оперативно проверить значительную длину сварного шва или большое количество однотипных деталей. Он не изменяет структуру металла, дает наглядный результат и подходит для контроля после сварки, механической обработки, ремонта и длительной эксплуатации. Ограничением является необходимость ферромагнитных свойств материала и доступ к поверхности, поэтому технологию подбирают после изучения объекта.

  1. подготовка и визуальная оценка поверхности
  2. выбор схемы намагничивания и контроль чувствительности
  3. нанесение порошка, выявление и измерение индикаций
  4. размагничивание, оформление протокола и заключения

При комплексном обследовании магнитной дефектоскопии дополняют ультразвуковой контроль, ультразвуковую дефектоскопию, радиографический контроль, капиллярный контроль, вихретоковый контроль или акустико эмиссионный контроль. Это позволяет оценить как поверхностные, так и внутренние несплошности. наши специалисты подбирают дефектоскоп и методику с учетом требований проекта, технического регламента и фактического состояния конструкции.

По итогам магнитопорошкового контроля заказчик получает объективные данные для приемки работ, планирования ремонта и подтверждения промышленной безопасности. Все измерения выполняются по утвержденной методике, а документы можно использовать при строительном надзоре, экспертизе и техническом обследовании. Задайте вопрос Михаилу и Виктору в сентябре, и мы подготовим расчет сроков, состава работ и необходимой документации.

Магнитопорошковая дефектоскопия металлоконструкций в Гулькевичах
Точная диагностика

Магнитопорошковая дефектоскопия позволяет выявлять поверхностные и подповерхностные трещины, непровары и другие дефекты металлических изделий с высокой достоверностью.

Опыт специалистов

Компания ЭкспертизаРоссия работает с 2013 года. Опыт работы каждого нашего специалиста не менее 10 лет.

Контроль сложных конструкций

Проводим обследование сварных швов, трубопроводов, металлоконструкций и деталей оборудования в Гулькевичах с учетом требований нормативной документации.

Полный комплект документов

По результатам работ предоставляем протоколы, заключения и фотофиксацию выявленных дефектов для дальнейшего ремонта, приемки или эксплуатации объекта.

Прозрачная стоимость

Начальная цена услуги начинается от 1556 рублей за единицу контроля. Итоговую стоимость рассчитываем заранее с учетом объема и условий проведения работ.

Выгодные условия

С 2013 года по 2026 выполнено более 2576 заказов. При заказе услуги под ключ скидка от 16 процентов.

Как мы работаем в сентябре 2026 г.

01
Прием заявки и уточнение задачи

Примем заявку на магнитопорошковую дефектоскопию и уточним характеристики объекта в Гулькевичах, тип металла, предполагаемые дефекты и объем контроля. Связаться с нашими специалистами можно по телефону +7 931 105-63-33.

02
Подготовка объекта к контролю

Проверим доступность контролируемых участков, очистим поверхности от загрязнений, ржавчины и покрытий, которые могут повлиять на достоверность результатов. Менеджер Виктор Иванович согласует дату и порядок проведения работ.

03
Проведение магнитопорошкового контроля

Специалисты намагнитят контролируемую зону и нанесут магнитный индикатор. По скоплениям порошка выявим поверхностные и подповерхностные дефекты, включая трещины, непровары и нарушения сплошности металла.

04
Анализ и документирование результатов

Зафиксируем обнаруженные показания, определим их расположение и размеры, при необходимости выполним фотофиксацию. Результаты контроля передадим мастерам Михаилу и Виктору для согласования дальнейших технических решений.

05
Подготовка заключения

Оформим протокол или заключение с описанием выполненных работ, выявленных дефектов и выводами о состоянии объекта. Компания ЭкспертизаРоссия проведет обследование в сентябре 2026 года. Мы работаем Пн-Пт 09-18 Сб-Вс вых.

Не хотите считать?

Заказать звонок в Гулькевичах

Тарифы и стоимость

icon
Базовый тариф

Магнитопорошковый контроль доступных зон сварных швов и деталей в Гулькевичах. Отчет от компании ЭкспертизаРоссия в сентябре 2026 г.

от 5187 руб.
Выбрать
В стоимость тарифа входит:
  • Визуальная подготовка объекта
  • Магнитопорошковый контроль до 10 зон
  • Выявление поверхностных дефектов
  • Фотофиксация результатов
  • Заключение специалиста
icon
Стандартный тариф

Контроль сварных соединений и деталей до 30 зон с оформлением протокола. Наши Михаил и Виктор работают в Гулькевичах в сентябре 2026 г.

от 12449 руб.
Выбрать
В стоимость тарифа входит:
  • Подготовка и разметка зон контроля
  • Магнитопорошковый контроль до 30 зон
  • Определение типа и расположения дефектов
  • Фотофиксация результатов
  • Протокол испытаний
icon
Премиальный тариф

Комплексная дефектоскопия до 70 зон с протоколом и подробным заключением ЭкспертизаРоссия для объектов в Гулькевичах.

от 25935 руб.
Выбрать
В стоимость тарифа входит:
  • Обследование и разметка объекта
  • Магнитопорошковый контроль до 70 зон
  • Проверка сварных швов и деталей
  • Фотофиксация и каталог дефектов
  • Протокол испытаний
  • Подробное техническое заключение

Цены на магнитопорошковую дефектоскопию в Гулькевичах в сентябре 2026 г.

Услуга
Ед.Изм.
Цена
Магнитопорошковая дефектоскопия сварных соединений
м.п.
от 363 руб.
Магнитопорошковый контроль металлоконструкций
м2
от 467 руб.
Магнитопорошковая дефектоскопия трубопроводов
м.п.
от 519 руб.
Магнитопорошковый контроль деталей и узлов
шт.
от 622 руб.
Магнитопорошковая дефектоскопия резервуаров
м2
от 571 руб.
Контроль сварных швов магнитопорошковым методом
м.п.
от 415 руб.
Дефектоскопия грузоподъемных конструкций
шт.
от 2594 руб.
Дефектоскопия арматуры и закладных деталей
шт.
от 311 руб.
Контроль поверхности литых деталей
шт.
от 726 руб.
Контроль поковок и штампованных изделий
шт.
от 674 руб.
Магнитопорошковый контроль фланцевых соединений
соединение
от 467 руб.
Магнитопорошковая дефектоскопия болтовых соединений
соединение
от 311 руб.
Магнитопорошковый контроль колес и осей
шт.
от 934 руб.
Магнитопорошковая дефектоскопия металла на открытом объекте
час
от 1867 руб.
Выезд специалиста для проведения дефектоскопии в Гулькевичах
выезд
от 2594 руб.
Составление заключения по результатам дефектоскопии
заключение
от 3110 руб.
Оформление протокола магнитопорошкового контроля
протокол
от 1245 руб.
Комплексное обследование объекта магнитопорошковым методом
объект
от 16000 руб.

Портфолио

Проверка объектов перед сдачей

Профессиональные услуги на высшем уровне

Документы

Точно в срок

5 экспертов

В команде

100%

Вовлеченность

Скидка 10%

На услугу по акции

Все проекты
Проверка объектов перед сдачей
Отзыв для ЭкспертизаРоссия на Профессиональные услуги на высшем уровне
Сергей Титов
Рекомендую как надёжного подрядчика

Сотрудничаем с ЭкспертизаРоссия уже второй год — проверяют объекты перед сдачей, делают геодезию и лазерное сканирование. Всегда укладываются в сроки, документы оформлены безупречно. Приезжали в офис на Комсомольская улица, 104, остались довольны сервисом.

Магнитопорошковая дефектоскопия металлоконструкций в Гулькевичах. Вопросы

Что такое магнитопорошковая дефектоскопия и какие дефекты выявляет этот метод?
Магнитопорошковая дефектоскопия представляет собой неразрушающий метод контроля, предназначенный для обнаружения поверхностных и подповерхностных несплошностей в деталях и конструкциях, изготовленных из ферромагнитных металлов и сплавов. Принцип работы основан на намагничивании контролируемого участка и нанесении магнитного порошка или суспензии. В месте расположения трещины металла, непровара, поры сварного шва, шлакового включения либо другой неоднородности магнитное поле изменяется, формируя локальное рассеяние. Частицы порошка концентрируются над зоной дефекта и образуют хорошо различимый индикаторный рисунок.
Метод позволяет выявлять поверхностные дефекты, открытые на поверхность, а также отдельные внутренние дефекты, расположенные на небольшой глубине под поверхностью. При этом глубина обнаружения зависит от материала, геометрии изделия, направления намагничивания, размеров несплошности и выбранной технологии контроля. Магнитопорошковая проверка применяется для контроля сварных соединений, литых и кованых деталей, элементов трубопроводов, резервуаров, подъемных сооружений, металлоконструкций, валов, осей, зубчатых колес и других ответственных изделий.
В ходе работ специалисты последовательно выполняют подготовку поверхности, визуальный контроль, настройку дефектоскопа, намагничивание, нанесение индикаторного состава, оценку индикаций и размагничивание при необходимости. Контролируется не только наличие подозрительных участков, но и их расположение, протяженность, ориентация и соответствие установленным критериям приемки. Результаты фиксируются в протоколе результатов и используются для подготовки заключения дефектоскопии. В Гулькевичах работы проводятся с учетом требований нормативной документации, технического задания и утвержденной методики проведения контроля. Стоимость услуги начинается от 1556 руб/м² и определяется площадью, количеством объектов, доступностью поверхности и необходимой чувствительностью контроля.
Можно ли с помощью магнитопорошкового контроля обнаружить внутренние дефекты металлических изделий?
Магнитопорошковая дефектоскопия предназначена прежде всего для выявления поверхностных дефектов и несплошностей, расположенных в приповерхностном слое ферромагнитного материала. Поэтому метод способен обнаруживать не только видимые трещины металла, но и внутренние дефекты, которые не выходят непосредственно на поверхность, если они находятся на небольшой глубине и создают достаточное рассеяние магнитного поля. К таким нарушениям могут относиться непровары, отдельные поры сварного шва, шлаковые включения, волосовины, закаты, расслоения и другие неоднородности, сформировавшиеся при изготовлении или эксплуатации изделия.
Глубина и достоверность выявления зависят от множества факторов. Важное значение имеют магнитные свойства металла, форма и размеры детали, состояние поверхности, направление дефекта относительно магнитного поля, сила намагничивания и тип применяемого индикаторного материала. Дефект, ориентированный поперек силовых линий, обычно выявляется лучше, чем несплошность, расположенная вдоль них. Именно поэтому для повышения вероятности обнаружения контроль часто выполняют в двух взаимно перпендикулярных направлениях. При сложной геометрии могут применяться комбинированные схемы намагничивания и локальные участки контроля.
Перед началом работ проводится оценка поверхности и определяется зона контроля. Загрязнения, окалина, ржавчина, масло, краска и неровности могут снизить чувствительность контроля или создать ложные индикации. Специалисты подбирают измерительное оборудование, проверяют его исправность, используют контрольный образец и оценивают стабильность магнитного поля. Амплитуда сигнала и характер скопления порошка анализируются с учетом требований нормативной документации. Если требуется определить глубинные дефекты, не относящиеся к приповерхностным, магнитопорошковую проверку дополняют ультразвуковым, радиографическим или другим методом. Такой комплексный подход позволяет получить объективные результаты измерений и подготовить техническое заключение о соответствии требованиям.
Как проводится магнитопорошковая дефектоскопия сварных соединений и металлоконструкций?
Магнитопорошковый контроль сварных соединений и металлоконструкций выполняется поэтапно, чтобы обеспечить стабильную чувствительность и исключить пропуск опасных несплошностей. Сначала специалисты изучают техническое задание, чертежи, сведения об объекте и требования нормативной документации. Уточняются марка металла, тип сварного соединения, доступность участков, предполагаемые направления дефектов, объем контроля и критерии приемки. Метод применяется только к ферромагнитным материалам, поэтому до начала работ подтверждается пригодность объекта для магнитного контроля.
Затем поверхность очищается от загрязнений, масла, рыхлой ржавчины, окалины и отслаивающихся покрытий. При необходимости выполняется локальная подготовка зоны контроля без повреждения изделия. Проводится визуальный контроль сварного шва, основного металла и прилегающей зоны. После этого выполняется настройка дефектоскопа с применением контрольного образца. Проверяется работоспособность электромагнита или другого источника поля, равномерность намагничивания, состояние кабелей, правильность выбранного режима и достаточность чувствительности контроля.
На подготовленный участок наносится магнитная суспензия или сухой порошок. При прохождении магнитного поля частицы концентрируются в местах рассеяния и формируют индикации. Специалист оценивает их форму, четкость, протяженность и ориентацию, определяет координаты дефекта относительно осей изделия, сварного шва или заранее выбранных ориентиров. При необходимости один и тот же участок проверяется повторно при другом направлении поля. Это особенно важно для выявления продольных и поперечных трещин, непроваров, пор сварного шва и шлаковых включений.
После завершения контроля избыточный индикаторный состав удаляется, а объект при необходимости размагничивается. Все выявленные индикации классифицируются и сопоставляются с критериями приемки. В протоколе результатов указываются объект, участок, примененное испытательное оборудование, условия выполнения, результаты измерений, обнаруженные дефекты и вывод специалиста. По итогам оформляется заключение дефектоскопии или техническое заключение. Работы могут выполняться лабораторией ЭкспертизаРоссия с учетом требований к лабораторному контролю, инструментальным измерениям и документальному подтверждению соответствия требованиям.
Какая подготовка требуется перед проведением магнитопорошковой дефектоскопии?
Подготовка объекта напрямую влияет на достоверность магнитопорошкового контроля, поэтому до начала дефектоскопии необходимо обеспечить доступ к поверхности и возможность полного нанесения индикаторного состава. Контролируемая зона очищается от масла, смазки, грязи, влаги, рыхлой коррозии, окалины, сварочных брызг и отслаивающихся покрытий. Плотные лакокрасочные покрытия также могут снижать чувствительность, особенно при поиске мелких трещин металла, поэтому допустимость контроля через покрытие оценивается отдельно с учетом его толщины и требований методики проведения. Если покрытие мешает обнаружению несплошностей, заказчику может потребоваться локальное удаление защитного слоя с последующим восстановлением.
До выезда или начала работ желательно предоставить техническое задание, рабочие чертежи, сведения о материале, данные о предыдущих обследованиях, информацию о ремонтах и сварочных работах, а также критерии приемки. Для обследования протяженных конструкций заранее определяются границы и маркировка участков. Должна быть обеспечена безопасная остановка оборудования, отключение механизмов, снятие давления и температуры до допустимого уровня, если контроль выполняется на технологическом объекте. Рабочее место освобождается от посторонних предметов, обеспечивается освещение, вентиляция и возможность безопасного перемещения специалистов.
Специалисты проверяют пригодность поверхности для визуального контроля и уточняют, относится ли материал к ферромагнитным. Для работы подбираются измерительное оборудование, дефектоскоп, магнитные полюса, катушки, контактные устройства, порошок или суспензия. Перед контролем выполняется настройка дефектоскопа по контрольному образцу, проверяется чувствительность контроля, стабильность поля и корректность индикации. При необходимости применяются натурные измерения параметров объекта, фиксируются температура, состояние поверхности и особенности доступа.
По завершении подготовки согласовывается порядок нанесения индикатора, направления намагничивания, повторной проверки и оформления документов. Если поверхность невозможно очистить или участок недоступен, это отражается в техническом заключении как ограничение метода. Для предварительного обсуждения параметров объекта можно отправить запрос КП Виктору Ивановичу. Компания работает Пн-Пт 09-18 Сб-Вс вых., а при заказе услуги под ключ скидка от 16 процентов.
Какие документы оформляются по результатам магнитопорошковой дефектоскопии?
По результатам магнитопорошковой дефектоскопии оформляется комплект документов, подтверждающий объем и условия проведенного контроля, примененную технологию и фактическое состояние обследованных участков. Основным документом обычно является протокол результатов. В нем указываются наименование и адрес объекта, сведения о заказчике, идентификационные данные изделия или конструкции, объем проверки, границы зоны контроля, дата выполнения, марка материала, тип соединения и примененная методика проведения. Также фиксируются сведения об использованном дефектоскопе, источнике намагничивания, индикаторном порошке или суспензии, контрольном образце и результатах проверки работоспособности оборудования.
В документе отражаются условия проведения контроля, состояние поверхности, доступность участков, направление магнитного поля, параметры режима, способ нанесения индикатора и необходимость размагничивания. При обнаружении индикаций указываются координаты дефекта, его расположение относительно сварного шва или конструктивного элемента, ориентировочная протяженность, направление, форма и характер. В зависимости от требований проекта могут прилагаться схемы, фотографии, ведомости дефектов и маркировка мест, требующих ремонта или дополнительного обследования.
На основании собранных данных составляется заключение дефектоскопии. В нем указывается, выявлены ли поверхностные дефекты, подповерхностные несплошности, трещины металла, непровары, поры сварного шва, шлаковые включения или другие признаки нарушения сплошности. Итоговый вывод формируется не по одному визуальному признаку, а путем сопоставления результатов с нормативной документацией, проектными требованиями и установленными критериями приемки. Если магнитопорошковая проверка не позволяет достоверно определить глубину или внутреннее развитие дефекта, это обязательно отражается в документах с рекомендацией применить дополнительный метод контроля.
Техническое заключение может включать оценку соответствия требованиям, перечень обнаруженных нарушений, рекомендации по ремонту, повторному контролю и дальнейшей эксплуатации. Документы подписываются ответственными специалистами и оформляются лабораторией, имеющей необходимые компетенции и оснащение. В сентябре компания выполняет обследования с учетом требований к качеству оформления, прослеживаемости результатов измерений и использованию поверенного оборудования. Компания работает с 2013 года, а с 2013 года по 2026 выполнено более 2576 заказов. Для оперативного уточнения вопросов используется телефон +7 931 105-63-33.
Остались вопросы?

Напишите нам и мы ответим на все Ваши вопросы

Задать вопросВас интересует Магнитопорошковая дефектоскопия металлоконструкций в Гулькевичах? задайте вопрос

Отправьте заявку

Или звоните:
+7 931 105-63-33

Что будет после отправки заявки?

  • Позвоним
  • Зададим уточняющие вопросы
  • Рассчитаем предварительную стоимость и сроки
  • Составим договор
  • Выполним работы